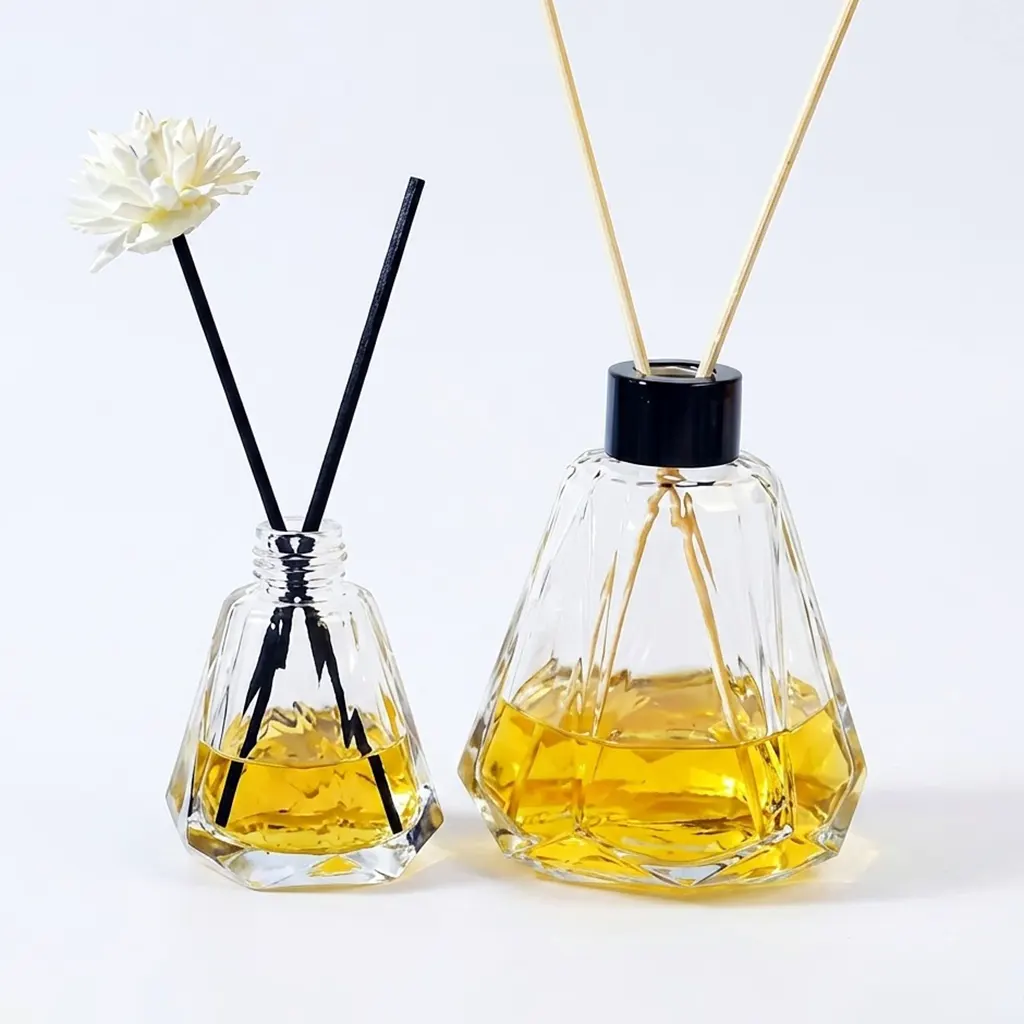
Glas lijkt eenvoudig, maar door zijn thermische eigenschappen is controle tijdens het productieproces van cruciaal belang. Tijdens het vormen kan ongelijkmatige afkoeling interne spanningen veroorzaken die onzichtbaar blijven totdat de vaas barst tijdens het hanteren of gebruik. Glas lijkt misschien makkelijk en bijna blanco, maar in de praktijk gedraagt het zich als een weerbarstig materiaal dat alle thermische fouten die tijdens het productieproces zijn gemaakt, zichtbaar maakt. Ik heb grote glasfabrieken in het middenwesten van de Verenigde Staten en kleinere werkplaatsen voor decoratief glas in Europa bezocht, en steeds weer zie ik dezelfde trend: de meeste gebroken vazen worden niet gebroken door defecte mallen, silicazand van slechte kwaliteit of een slecht ontwerp. Het probleem begint meestal wanneer de gloeistap niet correct of te gehaast wordt uitgevoerd. Zodra een vaas van gesmolten glas de mal verlaat, koelt het buitenoppervlak direct af, terwijl de binnenkant extreem heet is. Dit temperatuurverschil veroorzaakt interne spanningen in het glasnetwerk, en tenzij deze spanningen in de loop van de tijd worden weggenomen door gecontroleerde verwarming en afkoeling, heeft het eindproduct een onzichtbare structurele zwakte. Naar gerechten Het product lijkt misschien perfect wanneer het de fabriek verlaat, maar de spanning die in het materiaal verborgen zit, is nog steeds aanwezig totdat de vaas breekt door trillingen, temperatuurschommelingen of zelfs een aanraking.
1. Inzicht in het proces van het uitharden van glazen vazen tijdens de productie
Het grootste deel van het gloeiproces van glazen vazen is in principe een gecontroleerde thermische behandeling die het nieuw gevormde glas stabiliseert door de interne spanningen van het product te ontspannen voordat het de kamertemperatuur bereikt. Voor industriële productie wordt het nieuw gevormde glas gebruikt. vazen De glasdeeltjes worden rechtstreeks in een lange, temperatuurgecontroleerde oven, een zogenaamde lehr, gebracht. In deze oven wordt het glas lang genoeg op een temperatuur dicht bij de gloeitemperatuur gehouden om de interne spanning in het materiaal te laten afnemen. Bij gewoon soda-calciumglas (dat doorgaans 70-74% siliciumdioxide (SiO2), 12-15% natriumoxide (Na2O) en 8-10% calciumoxide (CaO) bevat) ligt de gloeitemperatuur normaal gesproken tussen 515 °C en 565 °C. Het glas is op dit punt hard genoeg om zijn vorm te behouden, maar vanbinnen zacht genoeg om de glasstructuur te laten ontspannen en interne spanningen te laten verdwijnen.
Nadat de interne spanning is opgeheven, wordt het glas langzaam door het vervormingspunt geleid, meestal bij 480 °C, waar de structuur permanent stijf wordt. Sneller bevriezen dan het materiaal dit stadium doorloopt, komt neer op het bevriezen van interne spanning in het glas. Dit is misschien niet direct zichtbaar, maar de zwakte van de structuur is er wel degelijk. Industrieel glasonderzoek toont aan dat de belangrijkste reden waarom geproduceerde glasproducten nog steeds restspanning en breuk op lange termijn vertonen, onjuiste afkoelsnelheden zijn (NIST-materiaalonderzoek). Met andere woorden, gloeien is geen nabewerking, maar het moment waarop wordt vastgesteld of de structuur van het glas stabiel is.
2. Waarom glazen vazen barsten tijdens het gloeien
De scheuren die tijdens het gloeien ontstaan, zijn normaal gesproken het gevolg van ongelijkmatige afkoeling of een onvoldoende lange gloeitijd bij de juiste temperatuur. Glazen vazen Glazen objecten die voor decoratieve doeleinden worden gebruikt, vormen een grote uitdaging omdat ze door hun vorm zelden een gelijkmatige warmteverdeling hebben. Brede randen, smalle halzen en dikke voetstukken koelen verschillend af, waardoor temperatuurgradiënten in het object ontstaan. Interne trekspanning ontstaat in de structuur wanneer een deel van het glas langzamer krimpt dan een ander deel. Wanneer deze druk groter is dan de natuurlijke sterkte van het glas, ontstaan er direct of later, wanneer het product de fabriek heeft verlaten, scheuren.
De statistieken van de industriële productie bewijzen hoe kostbaar een dergelijk probleem kan zijn. Restspanning en gloeifouten behoren tot de meest voorkomende kwaliteitsproblemen in de glasproductieprocessen en zijn belangrijke oorzaken van productafkeuring op productielijnen met een hoge productiecapaciteit, zoals gepubliceerd door het Glass Packaging Institute (industriële gegevens). Fabrieken die dagelijks tienduizenden of zelfs honderdduizenden glasproducten produceren, kunnen het zich veroorloven om enkele procenten van de productie te verliezen, simpelweg omdat de gloeiomstandigheden niet correct zijn afgesteld. Voor producenten van decoratief glaswerk betekent dit op de lange termijn duizenden defecte producten en duizenden dollars aan verloren kosten.
2.1. Temperatuurgradiënten in de gloeioven tijdens het gloeien van glazen vazen
De temperatuur van de gloeioven speelt een belangrijke rol bij de gecontroleerde afkoeling van glazen vazen. Gloeiovens zijn doorgaans opgedeeld in verschillende zones met variërende temperaturen. De zones met lagere temperaturen bevinden zich achtereenvolgens lager in de volgorde waarin de producten door de oven worden getransporteerd. Desondanks wordt van deze zones verwacht dat ze zeer stabiel zijn. Zelfs kleine temperatuurverschillen kunnen leiden tot ongelijkmatige afkoeling en daardoor tot spanningen in het glas. Als bijvoorbeeld een zone in de oven 15-20 °C koeler is dan de rest van de zone, kan het gedeelte van de vaas dat aan deze luchtstroom is blootgesteld veel sneller afkoelen dan de rest van de vaas.
Een dergelijk probleem is meestal onzichtbaar, omdat het glas er zelfs na het verlaten van de productielijn nog perfect uit kan zien. De interne spanning wordt pas zichtbaar bij onderzoek met gepolariseerd licht, waardoor de spanningspatronen in het materiaal zichtbaar worden. Een aantal fabrikanten die na korte tijd onverklaarbare scheurtjes constateren, ontdekken dat het probleem ligt in een onjuiste luchtstroom of defecte temperatuursensoren in de gloeioven.
2.2. Productgeometrie en wanddikte
De variatie in wanddikte bij decoratieve ontwerpen is een ander element dat het lastiger maakt om te bepalen hoe glazen vazen op de juiste manier gehard moeten worden. Een dikke glazen bodem houdt de warmte veel langer vast dan een dunne wand rond de rand of hals. Tenzij de afkoelingscurve rekening houdt met dit verschil, kan de buitenwand stollen, terwijl de binnenkant van de bodem blijft krimpen. Deze inconsistentie veroorzaakt interne spanningslijnen die de structuur van de vaas ondermijnen.
Daarom moeten fabrikanten mogelijk de gloeicyclus aanpassen bij een wijziging van het vaasontwerp. Hogere vazen met een bredere voet hebben doorgaans een langere gloeitijd dan dunne sierflessen of slanke vazen. Fabrieken die geen rekening houden met deze verschillen, hebben vaak een hoger scheurpercentage, omdat de afkoelingscurve is geoptimaliseerd voor één product en vervolgens wordt toegepast op een ander product.
3. Aanbevolen gloeitemperatuur en afkoelingscurve
Om ervoor te zorgen dat er tijdens de glasproductie geen scheuren ontstaan, is de meest betrouwbare methode een nauwkeurige beheersing van de afkoelingscurve in de gloeioven. Hoewel de exacte waarden afhangen van de samenstelling van het glas en de dikte van het product, verloopt de productie van de meeste decoratieve vazen volgens een vergelijkbaar patroon als hieronder weergegeven.
| Productiefase | Temperatuurbereik | Doel | Risico bij wanbeheer |
| Leerinvoer | 540–560 °C | Stabiliseert nieuw gevormd glas nabij het gloeipunt. | Plotselinge afkoeling houdt interne spanning vast. |
| Gloeizone | 520–500 °C | Maakt moleculaire spanningsontspanning mogelijk | Ongelijkmatige verwarming veroorzaakt spanningsgradiënten. |
| Gecontroleerde koeling | 480–350 °C | Glas passeert veilig het zeefpunt. | Snelle afkoeling veroorzaakt structurele zwakte. |
| Laatste afkoeling | 350–50°C | Glas stabiliseert vóór de verpakking. | Thermische schokken kunnen scheuren veroorzaken. |
Een constante temperatuur zorgt ervoor dat het glazen object gelijkmatig afkoelt. Dit is met name het geval bij decoratieve vazen met complexe vormen of dikkere wanden, die langer in de oven moeten blijven om de nodige spanningsvermindering te bereiken.
4. Beste gloeipraktijken in de glasproductie
De beste gloeiprocessen die gangbaar zijn onder fabrikanten in de glasindustrie, omvatten fabrikanten met consistent lage defectpercentages. Om te beginnen houden ze de temperatuur in de gloeioven constant door middel van sensoren en automatische regelsystemen. Temperatuurveranderingen (zelfs kleine variaties) kunnen een belangrijke factor zijn voor het afkoelingsgedrag en daarom is specifieke monitoring noodzakelijk. Ten tweede optimaliseren ze de afkoelingscurves op basis van de geometrie van het product, in plaats van één universeel gloeischema voor elk ontwerp te gebruiken. Deze flexibiliteit biedt voldoende tijd voor spanningsrelaxatie bij dikkere of complexere vormen.
Een andere praktijk die steeds vaker wordt toegepast, is het gebruik van polariscopische inspectiesystemen. Hiermee kunnen ingenieurs de interne spanningspatronen in een afgewerkt glasproduct observeren. Door gepolariseerd licht op vazen te richten, kunnen fabrikanten gebieden met restspanning identificeren en de gloeiparameters aanpassen. Deze proactieve strategie kan worden gebruikt om te voorkomen dat defecte producten bij de consument terechtkomen en om de procesbeheersing op de lange termijn te verbeteren.
Materiaalwetenschappelijk onderzoek wijst er ook op dat gloeien cruciaal is om het vertraagde breukfenomeen te voorkomen. De aanwezigheid van nikkelsulfide-insluitingen is een van de goed gedocumenteerde oorzaken van spontane scheurvorming, evenals de kleine deeltjes die in de loop van de tijd in de glasstructuur kunnen groeien. Onderzoek van de afdeling materiaalkunde van Cornell University geeft een verklaring voor hoe deze insluitingen vertraagde breuken kunnen veroorzaken wanneer er al interne spanning in de glasmatrix aanwezig is (onderzoek van Cornell Materials Science). Dit risico wordt aanzienlijk geminimaliseerd door een juiste gloeibehandeling om de spanningsomstandigheden waaronder dergelijke defecten zich kunnen voortplanten te minimaliseren.
5. Veelgestelde vragen
5.1. Wat is het gloeien van glazen vazen?
Het gloeien van glazen vazen is een proces waarbij glas wordt verhit en afgekoeld. Hierbij wordt de verhitting en afkoeling van gevormde glazen voorwerpen gecontroleerd om interne spanningen in het glas te elimineren. Tijdens dit proces worden de vazen op hun gloeitemperatuur gehouden, meestal tussen 515 °C en 565 °C, en vervolgens geleidelijk afgekoeld. Dit zorgt ervoor dat de interne structuur stabiel blijft en er geen spanningsbreuken ontstaan.
5.2. Welke temperatuur wordt gebruikt voor het gloeiproces van de glazen vaas?
Het gloeiproces van glazen vazen vindt normaal gesproken plaats tussen 515°C en 565°C, afhankelijk van de chemische samenstelling en dikte van het glas. Binnen dit temperatuurbereik kan het glas de interne spanning van de moleculen loslaten, maar behoudt het zijn vorm voordat het geleidelijk afkoelt tot het spanningspunt van ongeveer 480°C.
5.3. Waarom barsten glazen vazen tijdens het gloeien?
Tijdens het gloeiproces kunnen glazen vazen barsten bij een te snelle of ongelijkmatige afkoeling, waardoor er interne trekspanning in de glasstructuur ontstaat. Als deze spanning de sterkte van het materiaal overschrijdt, kan de vaas breken tijdens de productie of uiteindelijk wanneer het object wordt blootgesteld aan trillingen, temperatuurschommelingen of handeling door mensen.
5.4. Hoe kunnen fabrikanten voorkomen dat glazen vazen barsten tijdens het gloeiproces?
Om scheurvorming tijdens het gloeien te voorkomen, houden fabrikanten de temperatuur in de gloeioven constant, passen ze de afkoelingscurven aan afhankelijk van de geometrie en wanddikte van het product, beperken ze de luchtstroom om ongelijkmatige afkoeling te voorkomen en voeren ze spanningscontroles uit door middel van polariscopisch onderzoek.
5.5. Wat houdt gecontroleerde koeling in bij de glasproductie?
Het proces waarbij de temperatuur geleidelijk wordt verlaagd na het gloeiproces, staat bekend als gecontroleerde afkoeling. Hierbij ondergaan de glasproducten langzaam het spanningspunt. Door dit proces worden interne spanningsgradiënten verwijderd en wordt de kans op spontane scheurvorming of structurele zwakte aanzienlijk verminderd.
6. Slotgedachten
De glasproductie vereist gecontroleerde thermische processen in plaats van versnelde afkoeling. De vormfase is interessant omdat deze het product vorm geeft, maar de stille gloeioven bepaalt of een decoratieve vaas de fabriek overleeft en de klant bereikt. Bedrijven die investeren in een stabiele oventemperatuur, de juiste afkoelingscurve en de consistentie van de spanningscontrole, produceren glaswerk dat jarenlang meegaat. Haastige producenten merken vaak dat zelfs de mooiste ontwerpen van vazen de spanningen, die onzichtbaar zijn in slecht gegloeid glas, niet kunnen weerstaan.